Artikuluaren laburpena
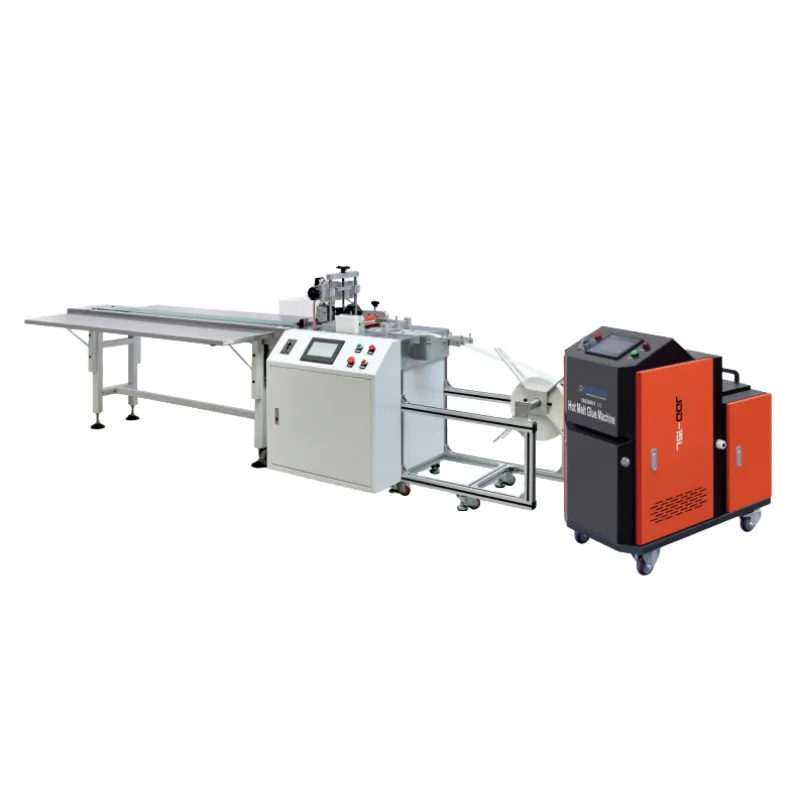
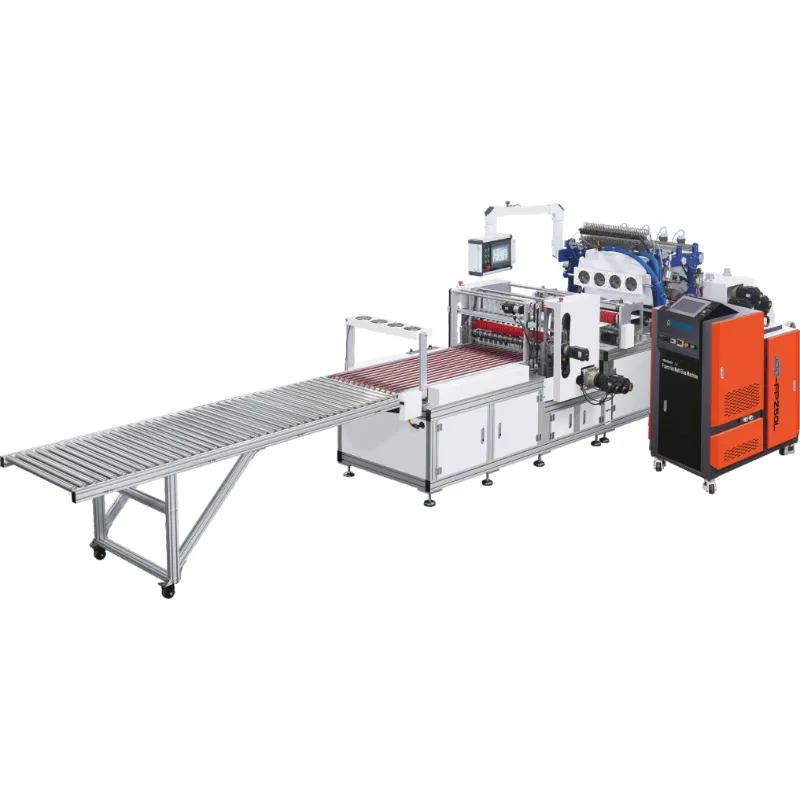
Ertz-akabera-prozesu profesionala ezinbestekoa da altzari erakargarriak, iraunkorrak eta fidagarriak ekoizteko.Hot Melt Edge Banding MakinaFabrikatzaileei PVC, ABS, xafla eta beste ertz-material batzuk panelen ertzekin lotzen laguntzen die, itsasgarrien aplikazio, presio eta akabera eragiketen bidez. Hala ere, ekipamendu egokia aukeratzeak makinaren abiadura edo erosketa prezioa alderatzea baino gehiago dakar.
Gida honek lan-printzipioak, funtsezko osagaiak, itsasgarrien hautaketa, produkzio-erronkak eta urtze beroko ertz-banda ekipoen erosketa-gogoetak aztertzen ditu. Fabrikatzaileek loturaren koherentzia nola hobetu dezaketen, material-hondakinak murrizteko eta ekoizpen-errendimendu egonkorra nola mantentzen duten ere azaltzen du.
Hot Melt Edge Banding Machine egurra lantzeko makina bat da, altzari-panelen ertz ageriko dekorazio- eta babes-materialak eransteko diseinatua. Berotutako itsasgarria erabiltzen du panelaren substratuaren eta ertzetako bandaren arteko lotura sendoa sortzeko.
Altzarien fabrikazioan, MDF, partikulazko ohola, kontratxapatua eta panel laminatuak bezalako materialek sarritan ertzak agerian dituzte ebaki ondoren. Ertz hauek amaitu gabeko itxura izan dezakete, hezetasuna xurga dezakete eta inpaktuak edo eguneroko higadurak jasan ditzakete. Ertz-bandek agerian dagoen nukleoa estaltzen dute eta itxura garbiagoa eta profesionalagoa eskaintzen du.
Eskuzko ertzaren aplikazioa ez bezala, urtze beroko ertz-banda-prozesu automatizatu batek itsasgarrien aplikazioa, banda elikatzea, prentsatzea, moztea eta gainazaleko akabera integra ditzake. Honek armairu fabrika, armairu fabrikatzaile, bulegoko altzarien ekoizle eta egurra lantzeko beste negozio batzuetarako egokia da.
Makinak urtutako itsasgarri solidoa berotuz funtzionatzen du aplikazio-baldintza egoki batera iritsi arte. Ondoren, itsasgarria panelaren ertzera edo ertz-materialera transferitzen da, makinaren diseinuaren arabera. Presio-arrabolek bi gainazalak elkartzen dituzte itsasgarria hozten edo sendatzen den bitartean, lotura bat ezartzeko.
Makinen konfigurazioak desberdinak diren arren, ekoizpen-prozesu tipiko batek honako fase hauek ditu.
Operadoreak pieza elikadura sisteman jartzen du. Panelak neurri egokiak, gainazal garbia eta behar bezala prestaturiko ertza izan behar ditu. Makina batzuek fresatzeko unitate bat dute itsasgarri aplikatu aurretik irregulartasun txikiak, zerra-markak eta kaltetutako materiala kentzeko.
Urtze beroko itsasgarria kola-ontzi baten edo itsasgarri bateragarrien entrega-sistema baten barruan berotzen da. Itsasgarria fabrikatzaileak gomendatutako prozesatzeko tenperaturara iristen denean, aplikazio-arrabol batek panelaren ertzean edo lotzeko gainazalean banatuko du.
Garrantzitsua da itsasgarri estaldura uniformea. Kola eskasak lotura ahula ekar dezake; gehiegizko aplikazioak, berriz, kola-lerro ikusgaiak eta garbiketa-lan osagarriak sor ditzake.
Ertz-zerrenda piezarantz gidatzen da eta itsasgarriz estalitako ertzaren aurka zehaztasunez kokatzen da. Material arruntak PVC, ABS, melamina eta egur xafla dira. Elikadura-mekanismoak prozesu osoan zehar zerrendaren lerrokadura koherentea mantentzen laguntzen du.
Presio-arrabolek ertz-materiala panelaren kontra sendo estutzen dute. Urrats honi esker, itsasgarriak bi gainazalekin kontaktu eraginkorra egiten du. Presio egokiak eta elikadura egonkorrak hutsuneak, altxatzeak eta lotura irregularrak murrizten laguntzen dute.
Makinaren konfigurazioaren arabera, ebaketa-unitateek gehiegizko materiala kentzen dute aurrealdeko eta atzeko muturretan. Zakar mozteko eta mozteko estazio finek goiko eta beheko gainazaletako ertz gehigarriak kendu ditzakete.
Akabera-unitate gehigarriek itsasgarri-hondakin txikiak urratu ditzakete eta erreminta-marka txikiak kendu ditzakete. Pulsatzeko gurpilek amaitutako ertzaren itxura hobetzen laguntzen dute eta gainazal garbiagoa sortzen dute.
Makinen errendimendua hainbat sistema mekaniko eta elektrikoren koordinazioaren araberakoa da. Osagai hauek ulertzeak erosleei ekipamenduak zehaztasun handiagoz ebaluatzen laguntzen die eta haien produkzio-eskakizunetarako gehien axola zaien funtzioak identifikatzen ditu.
Kola-poteak itsasgarria gordetzen eta berotzen du. Berotzeko ahalmenak, tenperatura kontrolatzeak, materialen bateragarritasunak eta garbiketarako irisgarritasunak itsasgarriaren aplikazioaren egonkortasunean eragiten dute.
Etengabeko ekoizpenerako, berokuntza-sistemak prozesatzeko baldintza egokiak mantendu behar ditu alferrikako berotu gabe. Tenperatura-ezarpen okerrak itsasgarriaren biskositatean, lotura-errendimenduan eta amaitutako itxuran eragina izan dezake.
Aplikazio-arrabolak itsasgarri urtua transferitzen du izendatutako lotura-azalera. Arrabol sistema egonkor batek kola uniformeki banatzen laguntzen du eta piezen arteko aldaerak murrizten ditu.
Elikadura-mekanismoak ertz-banda lotura eremura gidatzen du. Lerrokatze zehatzak zimurrak, desplazamenduak eta ertz kokapen ez-koherenteak saihesten laguntzen du.
Presio-arrabolek indarra aplikatzen dute ertz-zerrenda panelaren aurka finkatzeko. Haien antolamenduak, presioaren doikuntzak eta funtzionamendu-egonkortasunak loturaren koherentziari eragiten diote.
Ebakitzeko, mozteko, arraspatzeko eta leuntzeko sistemek piezaren azken itxura zehazten dute. Kalitate handiko akaberak bigarren mailako eskuzko prozesaketa murrizten du eta ekoizpenaren eraginkortasuna hobetu dezake.
| Osagaia | Funtzio Nagusia | Erosleek egiaztatu behar dutena |
|---|---|---|
| Kola-potea | Itsasgarria urtu eta gordetzen du | Berokuntza egonkortasuna eta kola bateragarritasuna |
| Aplikazio arrabola | Itsasgarria banatzen du | Kola aplikazio uniformea |
| Elikadura sistema | Ertz-bandak gidatzen ditu | Lerrokatzea eta elikadura-egonkortasuna |
| Presio-arrabolak | Sakatu ertzak paneletan | Presioaren koherentzia |
| Mozketa-unitateak | Kendu gehiegizko ertzak | Ebaketa-zehaztasuna eta doikuntza |
| Buff-unitateak | Hobetu amaitutako itxura | Azalera garbitasuna eta akabera |
Materialen bateragarritasuna kontu garrantzitsuenetako bat da urtze beroko ertz-banda ekipoak aukeratzerakoan. Itsasgarriak, ertz-materialak eta panelaren substratuak elkarrekin lan egin behar dute emaitza fidagarriak lortzeko.
Etileno-binilo azetatoa (EVA) oso erabilia da ertz-banda ohiko aplikazioetan. Prozesatzeko ezaugarri praktikoak, manipulazio nahiko erraza eta altzariak fabrikatzeko prozesu estandar askorekin bateragarriak eskaintzen ditu.
EVA sarritan hautatzen da armairu, armairu, apal eta altzarien ekoizpen orokorrerako, non lotura-errendimendu orekatua eta funtzionamendu-kostuak garrantzitsuak diren.
Poliuretano erreaktiboak (PUR) urtze beroko itsasgarriak lotura-mekanismo desberdina eskaintzen du. Aplikatu ondoren, hezetasunarekin erreakzionatzen du eta lotura gurutzatua sortzen du. Hezetasunarekiko eta beroarekiko erresistentzia hobetu behar duten aplikazioetarako kontuan hartzen da.
Hala ere, PUR-ek makina ekipamendu bateragarriak eta funtzionamendu-prozedura zainduagoak behar ditu. Kola-hondarrak, geldialdi-denbora, garbiketa-baldintzak eta itsasgarriaren manipulazioa ekipamendu eta itsasgarrien fabrikatzaileen argibideak jarraitu behar dituzte.
| Konparaketa | EVA itsasgarria | PUR itsasgarria |
|---|---|---|
| Lotura-mekanismoa | Hoztearen bidez ezartzen da batez ere | Hoztea eta ondoren hezetasun erreaktiboa ontzea |
| Aplikazio tipikoak | Altzarien ekoizpen orokorra | Erresistentzia handiagoa behar duten aplikazioak |
| Hezetasunaren erresistentzia | Formulazioaren araberakoa da | Orokorrean handiagoak sendatu ondoren |
| Makinen eskakizunak | Urtze beroko ohiko sistema bateragarria | PUR-ekin bateragarria den itsasgarri-sistema |
| Mantentzea | Kola-potea eta arrabolen ohiko garbiketa | Kontu handiagoa maneiatzeko eta garbitzeko prozedurak |
Ekipamendua erosi aurretik, fabrikatzaileek onartutako ertzaren lodiera, bandaren zabalera, itsasgarri mota eta elikadura-tartea egiaztatu behar dituzte. Makinak eguneroko ekoizpenean erabiltzen diren benetako materialekin bat etorri behar du.
Altzari-fabrikatzaileek askotan zailtasunak izaten dituzte panelen ertzak prozesatzen dituztenean. Behar bezala konfiguratutako Hot Melt Edge Banding Machine batek arazo horietako asko konpontzen lagun dezake.
Eskuzko aplikazioak eta kola ezegonkorrak estaldura itsasgarri koherentea sor dezakete. Horrek lotura ahula eragin dezake eremu batzuetan eta gehiegizko kola-lerroak beste batzuetan.
Irtenbide praktikoa:Erabili berokuntza- eta aplikazio-sistema egonkor bat, hautatu itsasgarri egokia eta egiaztatu aplikazio-arrabola aldizka.
Ertzak altxatu edo bereiz daitezke itsasgarria bateraezina denean, panelaren ertza hautsez beteta dagoenean edo prozesatzeko tenperatura eta presioa desegokiak direnean.
Irtenbide praktikoa:Garbitu eta prestatu panelaren ertza, berretsi itsasgarriaren bateragarritasuna eta egokitu prozesatzeko baldintzak itsasgarri hornitzailearen gomendioen arabera.
Gehiegizko itsasgarriak, kokapen okerrak, material konbinazio desegokiak edo makinaren doikuntza ez-koherenteak kola-lerro nabariak sor ditzakete.
Irtenbide praktikoa:Optimizatu itsasgarri-kopurua, erabili ertz-material egokiak eta mantendu arrabolaren eta elikaduraren lerrokadura zehatza.
Mozte-ezarpen okerrak, mozketa gastatuak eta panelen kokapen ez-koherenteak ertz latzak utz ditzakete edo dekorazio-azalera kaltetu dezakete.
Irtenbide praktikoa:Ikuskatu ebaketa-erremintak, mantendu panelen elikadura egonkorra eta egokitu mozteko ezarpenak materialaren lodierako.
Mozketa, itsastea, prentsatzea eta akabera bereizita egiten direnean, operatzaileek denbora gehiago ematen dute piezak transferitzen eta eskuzko eragiketak errepikatzen.
Irtenbide praktikoa:Demagun fabrikaren ekoizpen-bolumenerako beharrezkoak diren prozesatzeko estazioak integratzen dituen makina-konfigurazioa.
Makina egokia aukeratzeak egungo produkzio-eskakizunen eta etorkizuneko negozio-planen ebaluazio praktikoa eskatzen du. Abiadura baloratu handiagoa duen makina ez da automatikoki fabrika bakoitzerako inbertsiorik egokiena.
Ebaluatu txanda bakoitzeko prozesatutako panelen batez besteko kopurua, espero den eguneroko lan-karga eta produkzio-egutegia. Tailer txiki batek malgutasuna eta funtzionamendu erraza lehenetsi ditzake, eta altzari-fabrika handi batek, berriz, errendimendu handiagoa eta funtzio automatizatuagoak eska ditzake.
Egiaztatu piezaren gutxieneko eta gehieneko lodiera, zabalera, luzera eta beste dimentsio-murrizketak. Zehaztapen horiek benetako ekoizpenean erabiltzen diren altzari-panelak estali behar dituzte.
Egiaztatu ekipoak beharrezko PVC, ABS, melamina edo xafla ertzak onartzen dituen ala ez. Material ezberdinek prozesatzeko baldintza desberdinak eta itsasgarri formulazio bateragarriak behar ditzakete.
Kontuan izan zein eragiketa egin behar diren automatikoki. Aurrez fresatzea, amaierako moztea, moztea fina, izkinak biribiltzea, arraspatzea eta leuztea erabilgarriak izan daitezke fabrikako produktu sortaren arabera.
Irisgarritasuna kontrolatzea, doikuntza erosotasuna, ordezko piezen erabilgarritasuna eta mantentze-eskakizunak epe luzerako funtzionamendu-kostuetan eragiten dute. Ekipamendua fabrikan dauden operadore eta teknikarientzat kudeagarria izan behar da.
Komunikazio tekniko fidagarriak garrantzitsuak dira, batez ere atzerriko erosleentzat. Galdetu instalazioaren gidalerroei, funtzionamendu-argibideak, arazoak konpontzeko laguntza, ordezko piezak eta berme-moldaketei buruz, eskaera bat baieztatu aurretik.
| Erosketa-eskakizuna | Egin beharreko galderak |
|---|---|
| Ekoizpen ahalmena | Makina bat dator eguneroko ekoizpen-helburuarekin? |
| Panelen neurriak | Piezen lodiera eta zabalera onartzen den barrutian al daude? |
| Ertzeko materialak | Beharrezko ertz-materialak prozesatu ditzake? |
| Itsasgarri sistema | Kola-sistema bateragarria al da hautatutako itsasgarriarekin? |
| Akaberaren kalitatea | Zein mozketa eta akabera unitate sartzen dira? |
| Salmenta osteko zerbitzua | Laguntza teknikoa eta ordezko piezak eskuragarri al daude? |
Nahiz eta makineria egokiarekin, produkzio-emaitz koherenteak materiala behar bezala prestatzea, makinen doikuntza eta ohiko ikuskapena behar dira. Praktika hauek saihes daitezkeen akatsak murrizten lagun dezakete.
Kendu hautsa, partikula solteak eta kutsatzaileak prozesatu aurretik. Ertz hondatuak edo irregularrak zuzendu behar dira lotura-estaziora sartu aurretik.
Jarraitu itsasgarriaren fabrikatzaileak emandako tenperatura-tarte gomendatua. Ezarpen zuzena itsasgarriaren formulazioaren, makinaren diseinuaren, prozesatzeko abiaduraren eta ingurumen-baldintzen araberakoa da.
Elikadura-abiaduraren bat-bateko aldaketek itsasgarriaren transferentzian eta lotura-baldintzetan eragina izan dezakete. Erabili materialaren eta makinaren konfiguraziorako egokia den ekoizpen-abiadura egonkorra.
Presio-arrabolek kontaktu nahikoa eta koherentea eman behar dute. Gehiegizko presioa edo nahikoa ez izateak amaitutako ertzaren itxura eta fidagarritasunari eragin diezaioke.
Egiaztatu lehen piezak makina konfiguratu ondoren eta errepikatu ikuskapenak ekoizpenean zehar. Aztertu itsaskortasuna, ertzaren lerrokatzea, kola-lerroak, mozketaren kalitatea eta gainazaleko garbitasuna.
Aldizkako mantentze-lanak ustekabeko geldialdiak saihesten laguntzen du eta ekoizpen-errendimendu egonkorra onartzen du. Mantentze-prozedurek makinaren fabrikatzailearen funtzionamendu-argibideak jarraitu behar dituzte beti, batez ere itsasgarri-sistema berotuak maneiatzen dituztenean.
Ertzak lisatzeko makina erostea epe luzerako ekoizpen erabakia da. Makinaz haratago, erosleek egurra lantzeko aplikazioak, ekipoen konfigurazioa eta produkzio industrialaren erronka praktikoak ulertzen dituen hornitzaile bat behar dute.
Ruian Jundingda Machinery Co., Ltd. makineria fabrikatzailea da, erosleek harremanetan jar dezaketen ekipamenduen eskakizunak eta prozesatzeko irtenbide egokiak eztabaidatzeko. Makina hornitzaile bat ebaluatzean, garrantzitsua da panelen neurriak, ertz-materialak, itsasgarri-eskakizunak, produkzio-ahalmena eta nahi diren akabera-emaitzak jakinaraztea.
Erosi aurretik eztabaida tekniko zehatzak konfigurazio gaizkiulertuak murrizten lagun dezake eta hautatutako ekipamendua aurreikusitako aplikaziorako egokia dela ziurtatzen du.
Xehetasun hauek emateak fabrikatzaileak aplikazioa ebaluatu eta makinaren konfigurazio egokia gomendatzen du.
Bere helburu nagusia ageriko panelen ertzetan ertz-materialak eranstea da, itsasgarri eta presio beroarekin. Prozesuak altzari-panelen itxura hobetzen du eta agerian dauden nukleoak babesten laguntzen du.
Makinaren konfigurazioaren arabera, ohiko materialak PVC, ABS, melamina eta egur-xafla dira. Erosleek onartutako materialaren lodiera eta zabalera baieztatu beharko dute erosi aurretik.
EVA hozte eta solidotze bidez lotura bat osatzen du nagusiki, eta PUR-ek hezetasunak eragindako ontze-prozesu kimiko bat ere jasaten du. PUR-ek, oro har, beroaren eta hezetasunaren erresistentzia hobetua eskaintzen du ondo sendatu ondoren, baina ekipamendu bateragarriak eta manipulazio zainduagoa behar ditu.
Ohiko arrazoiak honako hauek dira: itsasgarriaren tenperatura okerra, kola-estaldura nahikoa eza, panelen ertzak kutsatuak, material bateraezinak eta presio desegokia. Faktore horiek sistematikoki egiaztatzeak arazoaren iturria identifikatzen lagun dezake.
Makina askok ertz-lodiera anitz onartzen dituzte funtzionamendu-tarte zehatz batean. Hala ere, baliteke operadoreek elikadura-gidak, mozteko unitateak eta presio-ezarpenak egokitu behar izatea materialak aldatzean.
Itsasgarri eta ertz-material bateragarriak erabili behar dituzte, kola aplikazio koherentea mantendu, tenperatura eta presioa optimizatu eta makinaren lerrokatze zehatza ziurtatu. Lor daitekeen itxura itsasgarriaren formulazioaren eta ertzaren eraikuntzaren araberakoa da.
Bai, baldin eta makinaren ahalmena, tamaina, funtzionamendu-eskakizunak eta inbertsio-kostua tailerreko ekoizpen-beharrekin bat datoz. Fabrikatzaile txikiagoek konfigurazio sinpleago baten abantailak izan ditzakete alferrikako funtzio automatizatuak erosi beharrean.
Oinarrizko garbiketa eta ikuskapena egunerokotasunaren parte izan behar dira. Itsasgarri-sistemak eta gainerako osagaiak itsasgarri motaren, makinaren jarraibideen eta ekoizpen-baldintzen arabera garbitu behar dira.
Berrikusi prozesatzeko ahalmena, onartzen diren panelen dimentsioak, ertzeko materialaren bateragarritasuna, itsasgarri-sistema, akabera-funtzioak, eskakizun elektrikoak, mantentze-beharrak eta salmenta osteko laguntza. Ahal denean, pieza adierazgarriak probatzea ere gomendatzen da.
Bai. Ertz prozesatzeko hainbat eragiketa integratuz, egoki konfiguratutako makina batek eskuzko manipulazioa murrizten du, prozesatzeko koherentzia hobetu eta produkzio-denbora laburtu dezake eragiketa bakoitza bereizita egitearekin alderatuta.
Hot Melt Edge Banding Machine batek paper garrantzitsua betetzen du altzari modernoen eta egurra lantzeko ekoizpenean. Itsatsiaren aplikazio kontrolatua, banden elikadura zehatza, presio egonkorra eta mozketa eraginkorra konbinatuz, fabrikatzaileei panelen ertz garbiagoak eta koherenteagoak sortzen laguntzen die.
Hala ere, emaitza onak ekipamendu egokia hautatzea, itsasgarriak ertz-materialekin lotzea, prozesatzeko baldintza egokiak mantentzea eta ohiko mantentze-prozedurak jarraitzearen araberakoak dira.
Produkzio-gaitasunak berritzeko asmoa duten altzari-fabrikatzaileentzat, planteamendu eraginkorrena piezaren benetako eskakizunak ebaluatzea da, makina-zehaztapen bakar batean zentratu beharrean. Konfigurazio egoki batek produkzio-eraginkortasuna hobetu dezake, saihestu daitezkeen hondakinak murrizten ditu eta amaitutako produktuen kalitate koherenteagoa onartzen du.
Zure altzariak ekoizteko prozesua hobetzeko edo zure lehendik dagoen egurra lantzeko ekipoak berritzeko asmoa al duzu?
KontaktuaRuian Jundingda Machinery Co., Ltd. zure aplikazioaren eskakizunak, materialen zehaztapenak eta ekoizpen-helburuak eztabaidatzeko. Gure taldeak zure negoziorako makineria irtenbide egokiak aztertzen lagunduko dizu.
Jar zaitez gurekin harremanetan gaur ekipamendu-aukerei buruz gehiago jakiteko eta produktuari buruzko informazio gehiago eskatzeko.
Jarri gurekin harremanetanOharra: makinen konfigurazioak, prozesatzeko barrutiak, itsasgarrien bateragarritasuna eta ekoizpenaren errendimendua aldatu egiten dira modeloaren arabera. Eskaera egin aurretik, berretsi beti zehaztapen teknikoak ekipo eta itsasgarrien fabrikatzaileekin.
-